
8 МЕТОДИКА ОПТИМИЗАЦИИ ОСНОВНЫХ ТЕХНИКОЭКСПЛУАТАЦИОННЫХ ПОКАЗАТЕЛЕЙ ПРОЦЕССОВ АВТОМАТИЗИРОВАННОГО И РОБОТИЗИРОВАННОГО ДОЕНИЯ КОРОВ
Исследованиями [70] установлено, что чем выше уровень механизации и автоматизации доения, тем меньше время обслуживания коровы t 0 и тем большее количество доильных аппаратов n может обслуживать оператор при одном и том же среднем времени цикла доения коров Тц .
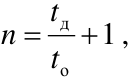
t
n д + 1 ,
= t
о
где t д – среднее время доения коров.
Обозначим Т ц = t д + t 0, тогда производительность труда оператора
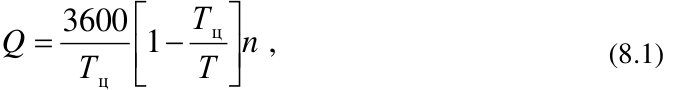
Q = 3600 1 − Т ц n ,
(8.1)
Т Т
ц
где Т – продолжительность дойки.
Для установок с групповым доением типов «Карусель», «Ёлочка», «Европараллель» и др. цикл доения определяется как суммарное время ручных операций по группе коров и средней продолжительности молоковыведения коровы в группе:
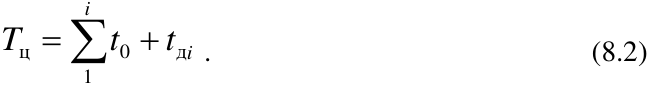
i
T ц = ∑ t 0 + t д i . (8.2)
1
При групповом доении наихудший вариант будет в том случае, когда наиболее тугодойная корова при обслуживании окажется последней в группе. Тогда время цикла будет наибольшим.
Если же наиболее тугодойная корова окажется первой в порядке выполнения ручных операций, а продолжительность молоковыведения последующих каждый раз будет уменьшаться на величину операционного времени, то такой вариант будет наилучшим, подобным доению на установках с индивидуальными станками.
Таким образом, на доильных установках с групповыми станками имеет место неравенство [70]
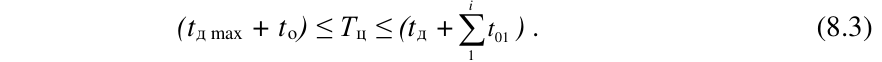
i
(t д max + t o ) ≤ Т ц ≤ (t д + ∑ t 01 ) . (8.3)
1
Из этого выражения следует, что даже при идеальном подборе групп коров по времени выдаивания на установках с групповыми станками время доения все равно будет больше, чем на установках с индивидуальными уже
при i ≥ 2. Поэтому в аспекте автоматизации и роботизации доения наиболее перспективными являются доильные установки с индивидуальными станками, что подтверждает практика роботизации доения.
В свое время для сравнительной оценки основных показателей работы оператора машинного доения при доении коров на разных типах доильных установок был введен коэффициент занятости оператора машинного доения непосредственно процессом доения [70]. Он определяется по формуле
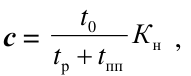
t
с = 0 К н ,
t + t
р пп
где t р – продолжительность ручных операций;
t пп – суммарная продолжительность простоев t пр и переходов t п,
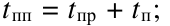
t пп = t пр + t п;
К н – коэффициент надежности технологического процесса.
Поэтому для установившегося режима, когда Т ›› Т ц, вместо уравнения (8.3) можно пользоваться упрощенной формулой
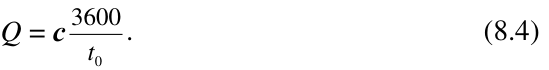
3600
Q = с . (8.4)
t 0
На неавтоматизированных доильных установках основная часть времени простоев tпр является вынужденной. Она необходима для наблюдения за процессом доения.
На автоматизированных установках необходимость наблюдения за процессом доения отпадает, так как эти функции выполняют автоматы, и теоретический коэффициент занятости с может быть равен 1.
Однако применение автоматов усложняет доильную установку и снижает надежность технологического процесса, что ведет к снижению коэффициента занятости оператора машинного доения, а следовательно, и производительности его труда. Поэтому на начальной стадии автоматизации, когда наработка на отказ первой экспериментальной автоматизированной доильной установки «Комсомолка» составляла 49 мин, автоматизация доения дала отрицательный эффект [70].
По мере повышения степени автоматизации процесса доения, количество обслуживаемых оператором аппаратов (станков) возрастает, время простоев сокращается, а время переходов оператора растет.
На автоматизированных доильных установках с определенными значениями t 0 и К н коэффициент занятости оператора с может быть определен не только экспериментально, но и теоретически, если рассчитать время переходов оператора t п, которое пропорционально длине фронта обслуживания станков (аппаратов).
Общая длина пути перемещения оператора для разового обслуживания аппарата доильных установок с индивидуальными станками типов [70]:
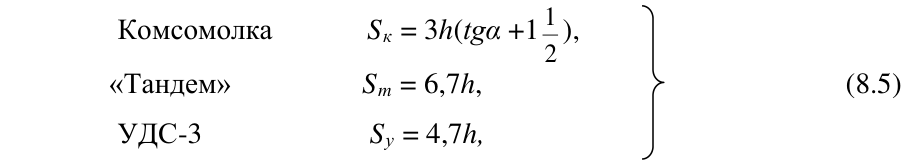
Комсомолка Sк = 3 h ( tgα + 1 1 ),<br>2<br> «Тандем» Sm = 6,7 h , (8.5)<br> УДС-3 Sу = 4,7 h,<br><!-- End of picture text -->
где α – угол отклонения осевой линии станка от продольной оси доильного
зала;
h – ширина доильного станка (0,9 м).
Из уравнений (8.5) следует, что наименьший путь обслуживания обеспечивают универсальные бестраншейные установки с параллельнопроходными станками, хотя по удобству обслуживания аппаратов они уступают стационарным доильным установкам типов «Тандем», «Ёлочка» и «Карусель», оснащенных траншеями.
На установках с параллельно-проходными станками удельное время переходов в расчете на одну корову практически не зависит от количества обслуживаемых дояркой станков. Экономию tn дает автоматизация впуска и выпуска коровы из станка. Автоматизация этих операций позволяет экономить не только время переходов, но и операционное время, необходимое доярке для смены коров в станке, составляющее 25–30% от общего времени ручных операций. Кроме того, автоматизация этих операций позволяет упорядочить работу доярки и максимально использовать возможности этих установок в одновременном парном обслуживании коров в смежных станках с одного рабочего места [63, 70].
На любой доильной установке с параллельно-проходными станками типа УДС-3 время переходов для обслуживания одного станка можно вычислить по выражениям:
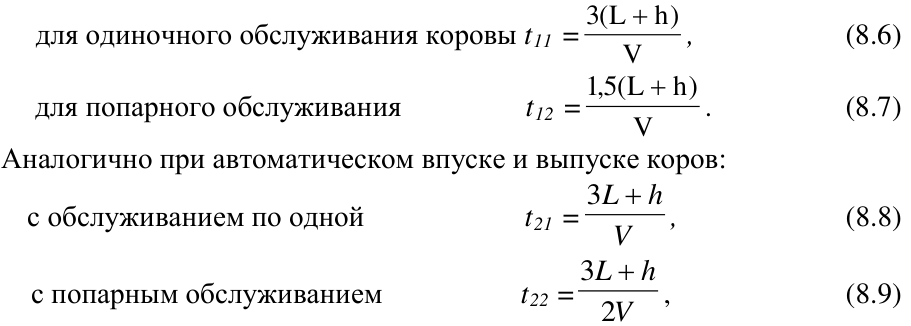
3 ( L + h )
для одиночного обслуживания коровы t11 = , (8.6)
V
5,1 ( L + h )
для попарного обслуживания t12 = . (8.7)
V
Аналогично при автоматическом впуске и выпуске коров:
3 L + h
с обслуживанием по одной t21 = , (8.8)
V
3 L + h
с попарным обслуживанием t22 = , (8.9)
2 V
где L – линейное расстояние между двумя смежными рабочими местами оператора (2,5 м);
V – скорость перемещения оператора (1–2 м/с), в среднем V = 1,5 м/с.
