
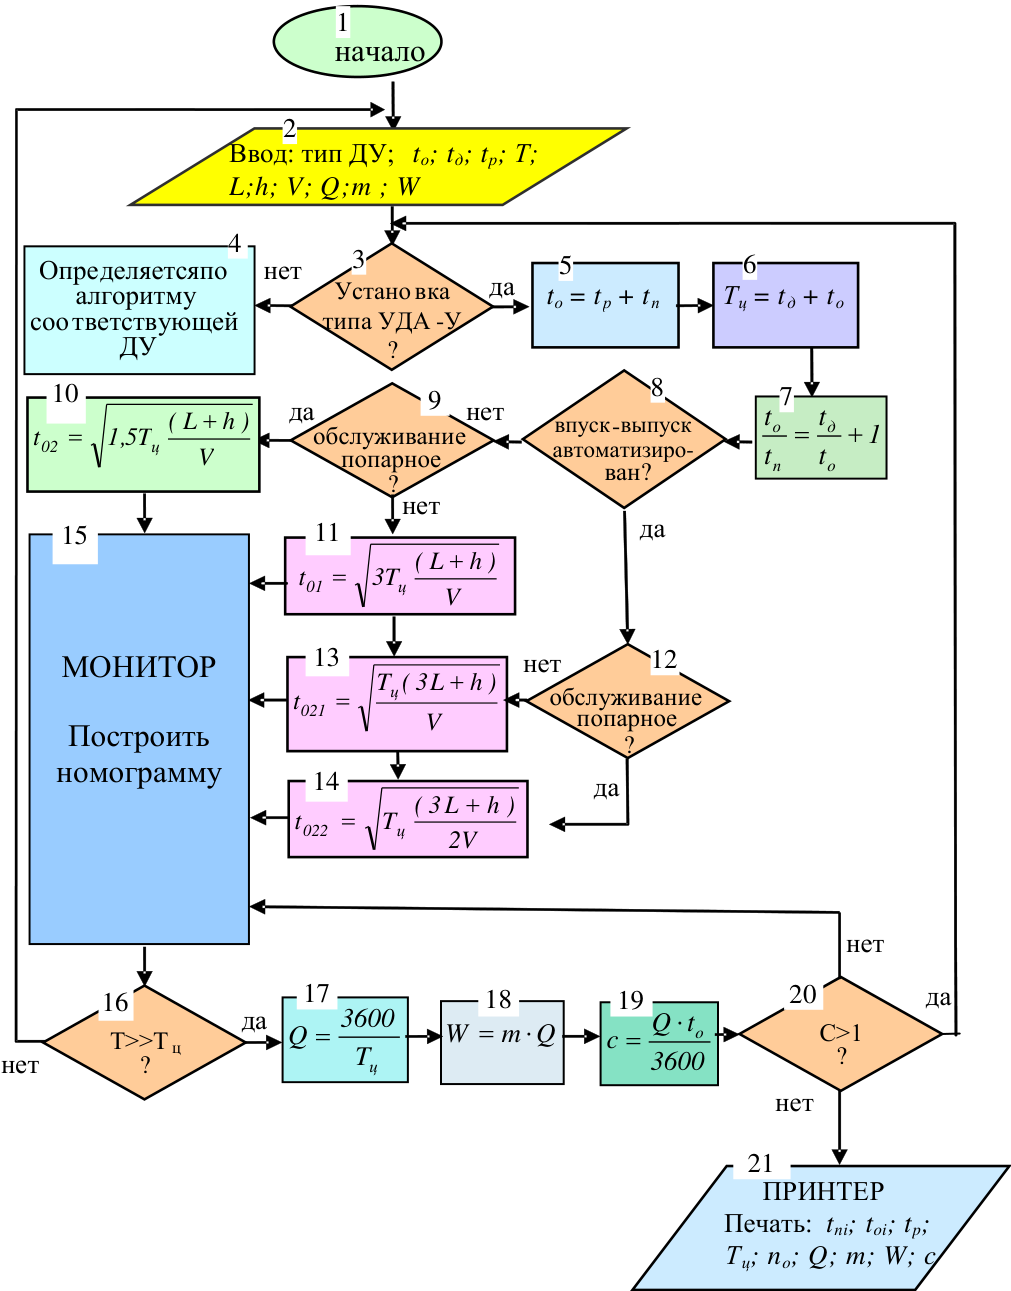
На основе проведенных исследований разработан алгоритм параметрической оптимизации автоматизированного доения коров на разных типах доильных установок (рисунок 8.1).
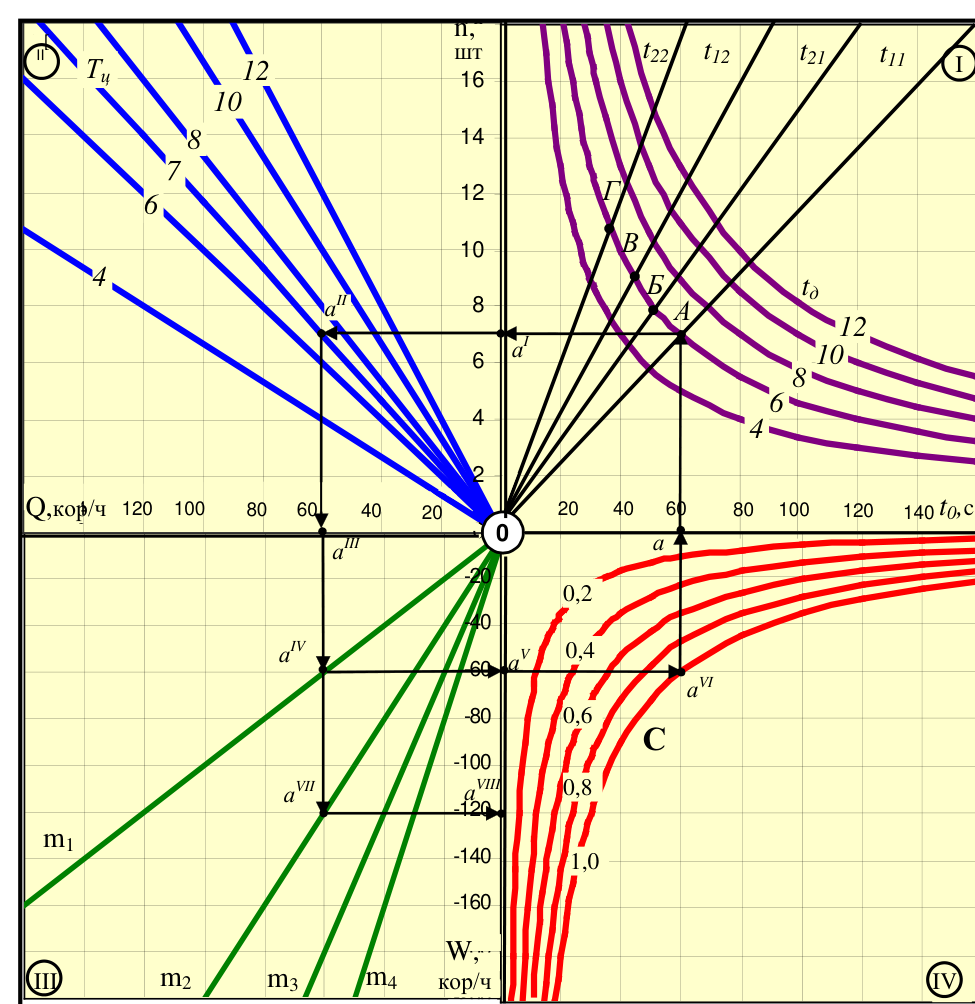
В соответствии с алгоритмом оптимизации доработана и уточнена номограмма основных показателей процесса доения коров на разных типах доильных установок (рисунок 8.2).
Порядок построения номограммы
-
Сначала строится первый квадрант номограммы с заданными значениями t д от 4 до 12 мин с интервалом 2 мин, tо от 0 до 160 с и n .
-
По формулам (8.6) – (8.9) определяется время переходов для обслуживания одной коровы в зависимости от габаритов доильного станка, скорости перемещения доярки и организации ее труда при подготовке вымени (одиночная или попарная) при автоматизированном и неавтоматизированном впуске и выпуске коровы из станка доильной установки типа УДС-3. На оси ординат номограммы берется любая точка, соответствующая определенному количеству станков, например, n = 12, и в первом квадранте восстанавливается из нее перпендикуляр. На оси абсцисс определяются точки, соответствующие времени переходов для разового обслуживания выбранного количества станков (12 t11 ; 12 t12 ; 12 t21 и 12 t22 ). Из этих точек в первом квадранте восстанавливаются перпендикуляры до пересечения с перпендикуляром, уже восстановленным из точки ( n = 12) оси ординат.
-
Через эти точки и начало координат (точка О) проводим прямые до д пересечения с кривой tд, определяемой по формуле n – 1 = t . Проекция этой t о точки на ось абсцисс дает оптимальное операционное время с учетом переходов для обслуживания коров, доящихся на установке с оптимальным количеством станков n о = n – 1 (проекция на ось ординат).
-
Согласно формуле (8.1) строим второй квадрант номограммы, при3600 няв при этом Т›› Тц , Q = , коров/ч, принимая при этом Тц = 4; 6; 8; 10 и Т ц 12 мин. Получаемые при этом значения Q откладываются на отрицательной оси абсцисс, по которой определяется производительность труда доярки (коров/ч).
-
Из точки О провести отрицательную ординат W = mQ , где m – количество доярок, обслуживающих доильную установку с общей производительностью W (коров/ч). Из точки О провести прямые m 1 = 1; m2 = 2; m 3 = 3 и m4 = 4 и нанести на ось W шкалу, соответствующую mQ (коров/ч).
-
Для установившегося режима, используя уравнение (8.4), в четвертом квадранте номограммы строятся кривые для определения значений коэффициента занятости оператора с для значений 0,2; 0,4; 0,6; 0,8 и 1,0 при переменных значениях операционного времени tо (положительная ось абс цисс) и производительности доильной установки W = Q , обслуживаемой одной дояркой (оператором) m = 1.
1
начало
2
Ввод: тип ДУ; tо; tд; tр; Т;
L;h; V; Q;m ; W
4
Определяетсяпо нет 3 5 6
Установка да
алгоритму tо = t р + t п Тц = t д + t о
соо тветствующей типа УДА -У
ДУ ?
10 9 8 7
t02 = 5,1Tц ( LV + h ) даобслуживаниепопарное нет автоматизиро-впуск-выпуск ttоп = ttдo + 1
ван?
?
нет
15 11 да
( L + h )
t = 3T
01 ц V
МОНИТОР 13 нет 12
t = Tц ( 3L + h ) обслуживание
021
V попарное
Построить ?
номограмму 14
да
( 3 L + h )
t = T
022 ц 2V
нет
16 17 18 19 20 да
да Q = 3600 W = m ⋅ Q c = Q ⋅ to С>1
Т>>Т ц
нет ? Tц 3600 ?
нет
21
ПРИНТЕР
Печать: tпi; toi; tp;
Т ц; no; Q; m; W; c
Рисунок 8.1 – Алгоритм оптимизации основных технико-эксплуатационных показателей процесса доения коров на доильных установках типа УДА-У (с параллельно-проходными станками)
18
n,
II
II Т ц 12 шт 16 t22 t12 t21 t11 I I
10
8 14
7
12 Г
6
10 В
4
Б tд
а II 8 А
12
а I
6 10
8
6
4
4
t0, c
2
-160 -140 -120 -100 -80 -60 -40 -20 0
Q,кор/ч 140 120 100 80 60 40 20 20 40 60 80 100 120 140 t0, c
0 00 0
а III а
-20
0,2
-40
а IV 0,4
а V
-60
а VI
-80 0,6
С
-100
а VII а VIII 0,8
-120
m1
-140 1,0 IV
-160
W, -180
III m2 m3 m4 ко р /ч IV
-200
| II II | Тц | 12 | n, шт 16 | t22 | t12 | t21 | t11 I | I | |||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 10 | 14 | ||||||||||||
| 8 7 | 12 | Г | |||||||||||
| 6 | 10 | В | |||||||||||
| 4 | 8 | Б | tд | ||||||||||
| аII | 6 аI | А | 12 10 | ||||||||||
| 4 | 8 6 | ||||||||||||
| 2 | 4 | t0,c | |||||||||||
| -160 Q,кор/ч 140 0 | -140 120 | -120 100 | -100 80 | -80 60 | -60 40 | -40 20 | -20 0 0 0 0 | 20 40 60 | 80 100 | 120 | 140 | t0,c | |
| аIII | -20 | а | |||||||||||
| -40 | 0,2 | ||||||||||||
| аIV | -60 аV | 0,4 | |||||||||||
| -80 | 0,6 | аVI | |||||||||||
| -100 | С | ||||||||||||
| аVII | -120 аVIII | 0,8 | |||||||||||
| m1 | -140 | ||||||||||||
| -160 | 1,0 | IV | |||||||||||
| W, -180 | |||||||||||||
| III | m2 | m3 | m4 | кор/ч -200 | IV | ||||||||
I, II, III, IV – квадранты номограммы;
-
Q – пропускная способность секции установки; t д , t о – время доения
-
и операционное время; t11, t12, t21, t22 – зависимость количества станков n от времени переходов t n; Т ц – зависимость производительности труда
-
оператора Q для разного времени цикла доения; m – количество секций в установке; W – пропускная способность доильной установки;
-
с – коэффициент занятости оператора; А, Б, В, Г, а … аVIII – точки номограммы
Рисунок 8.2 – Номограмма основных показателей процесса доения коров на разных типах доильных установок
