
1
начало
2
Ввод: тип ДУ; tо; tд; tр; Т;
L;h; V; Q;m ; W
4
Определяетсяпо нет 3 5 6
Установка да
алгоритму tо = t р + t п Тц = t д + t о
соо тветствующей типа УДА -У
ДУ ?
10 9 8 7
t02 = 5,1Tц ( LV + h ) даобслуживаниепопарное нет автоматизиро-впуск-выпуск ttоп = ttдo + 1
ван?
?
нет
15 11 да
( L + h )
t = 3T
01 ц V
МОНИТОР 13 нет 12
t = Tц ( 3L + h ) обслуживание
021
V попарное
Построить ?
номограмму 14
да
( 3 L + h )
t = T
022 ц 2V
нет
16 17 18 19 20 да
да Q = 3600 W = m ⋅ Q c = Q ⋅ to С>1
Т>>Т ц
нет ? Tц 3600 ?
нет
21
ПРИНТЕР
Печать: tпi; toi; tp;
Т ц; no; Q; m; W; c
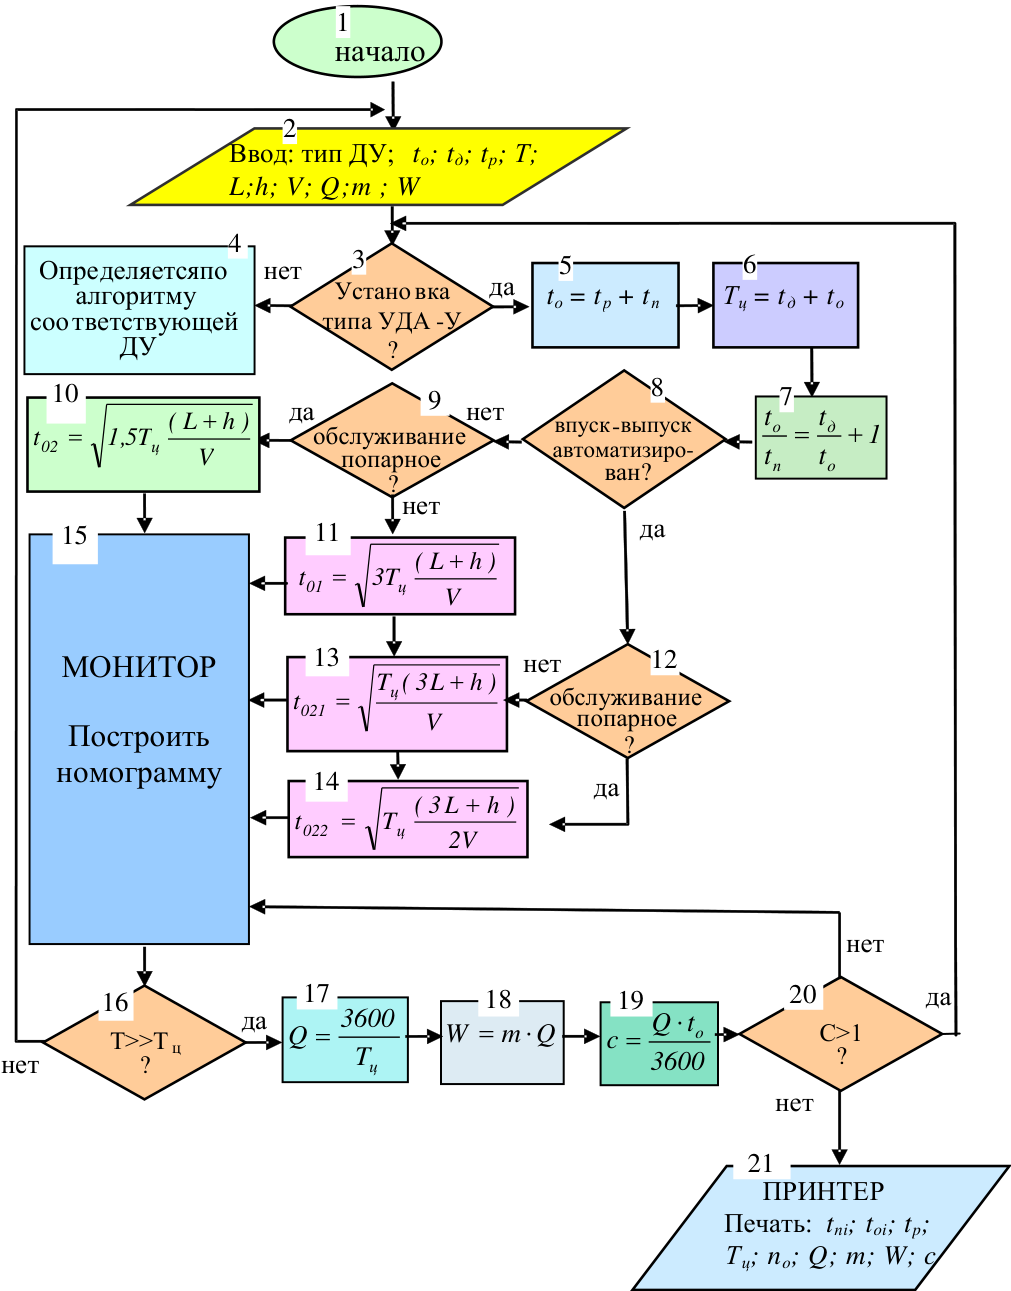
Рисунок 8.1 – Алгоритм оптимизации основных технико-эксплуатационных показателей процесса доения коров на доильных установках типа УДА-У (с параллельно-проходными станками)
18
n,
II
II Т ц 12 шт 16 t22 t12 t21 t11 I I
10
8 14
7
12 Г
6
10 В
4
Б tд
а II 8 А
12
а I
6 10
8
6
4
4
t0, c
2
-160 -140 -120 -100 -80 -60 -40 -20 0
Q,кор/ч 140 120 100 80 60 40 20 20 40 60 80 100 120 140 t0, c
0 00 0
а III а
-20
0,2
-40
а IV 0,4
а V
-60
а VI
-80 0,6
С
-100
а VII а VIII 0,8
-120
m1
-140 1,0 IV
-160
W, -180
III m2 m3 m4 ко р /ч IV
-200
| II II | Тц | 12 | n, шт 16 | t22 | t12 | t21 | t11 I | I | |||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 10 | 14 | ||||||||||||
| 8 7 | 12 | Г | |||||||||||
| 6 | 10 | В | |||||||||||
| 4 | 8 | Б | tд | ||||||||||
| аII | 6 аI | А | 12 10 | ||||||||||
| 4 | 8 6 | ||||||||||||
| 2 | 4 | t0,c | |||||||||||
| -160 Q,кор/ч 140 0 | -140 120 | -120 100 | -100 80 | -80 60 | -60 40 | -40 20 | -20 0 0 0 0 | 20 40 60 | 80 100 | 120 | 140 | t0,c | |
| аIII | -20 | а | |||||||||||
| -40 | 0,2 | ||||||||||||
| аIV | -60 аV | 0,4 | |||||||||||
| -80 | 0,6 | аVI | |||||||||||
| -100 | С | ||||||||||||
| аVII | -120 аVIII | 0,8 | |||||||||||
| m1 | -140 | ||||||||||||
| -160 | 1,0 | IV | |||||||||||
| W, -180 | |||||||||||||
| III | m2 | m3 | m4 | кор/ч -200 | IV | ||||||||
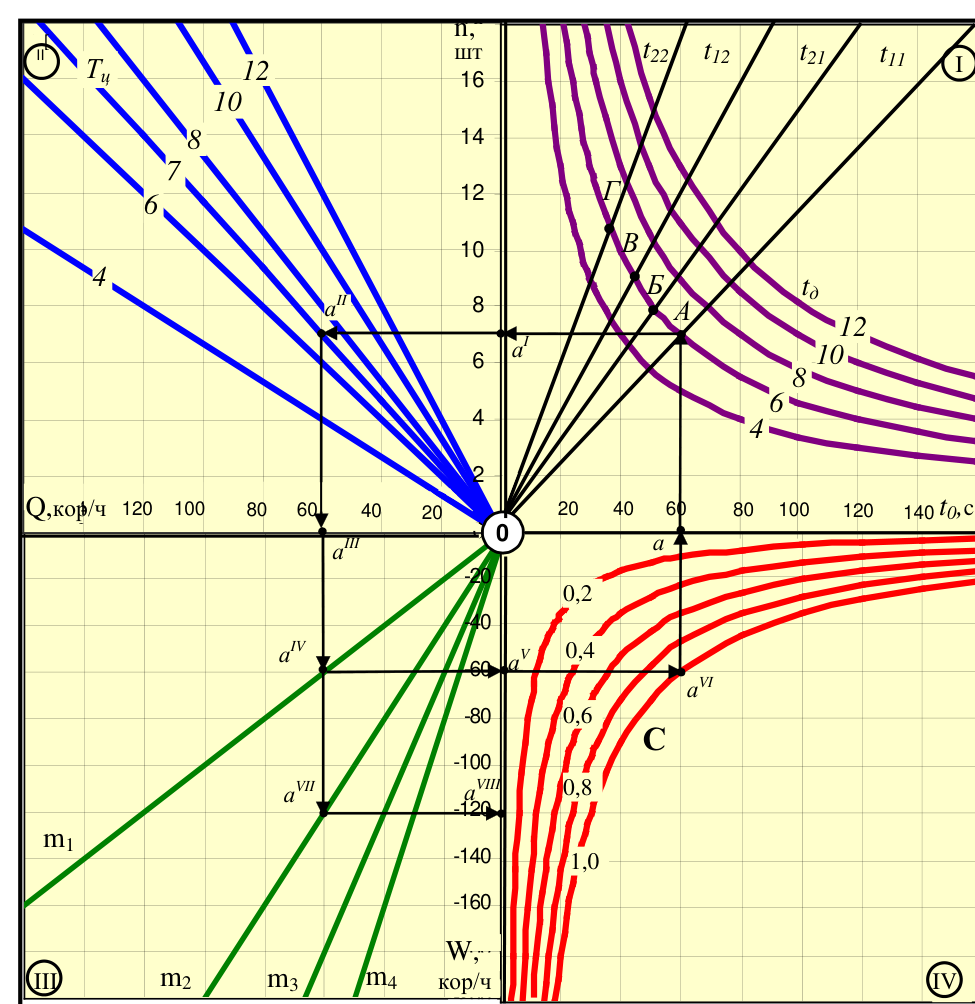
I, II, III, IV – квадранты номограммы;
-
Q – пропускная способность секции установки; t д , t о – время доения
-
и операционное время; t11, t12, t21, t22 – зависимость количества станков n от времени переходов t n; Т ц – зависимость производительности труда
-
оператора Q для разного времени цикла доения; m – количество секций в установке; W – пропускная способность доильной установки;
-
с – коэффициент занятости оператора; А, Б, В, Г, а … аVIII – точки номограммы
Рисунок 8.2 – Номограмма основных показателей процесса доения коров на разных типах доильных установок
Порядок пользования номограммой. Известно время перемещения оператора t 11 на данном типе доильной установки для обслуживания группы коров, время ручных операций t о = 60 с и «чистое» время доения (взаимодействие доильного аппарата с выменем коровы) t д = 6 мин. Требуется определить оптимальные технико-эксплуатационные показатели процесса доения коров.
Выбираем исходную точку t о = 60 с на оси абсцисс (точка а ). Восстанавливаем из точки а перпендикуляр до пересечения с наклонной прямой t 11 (точка А), соответствующую t д = 6 мин. Из точки А опускаем перпендикуляр на ось ординат (точка а′ ), получим n = 7, затем из точки а′ перемещаемся влево до пересечения с линией Т ц = t д + t о = 7 мин (точка а′′ ). Из точки а′′ опускаем перпендикуляр на ось абсцисс (точка а′′′ ), Q = 60 кор./ч. Продолжим перпендикуляр а′′ а′′′ до пересечения с прямой m = 1 (точка аIV ). Из точки аIV опускаем перпендикуляр на ось ординат (точка аv ) и получаем производительность доильной установки, обслуживаемой одним оператором W = Q = 60 коров/ч. Если установку обслуживает большее количество операторов, то из точки аIV опускаемся ниже до пересечения с соответствующей прямой m . Например, при пересечениипрямой с m 2 = 2 (точка аVII ), установку обслуживают 2 оператора, производительность установки (точка аVIII W = 120 коров/ч.
Для определения коэффициента занятости оператора необходимо из точек а и аv в четвертом квадранте восстановить перпендикуляры до точки их пересечения (аVI ) и определить коэффициент занятости с . В данном случае получили с = 1, значит параметры процесса доения оптимальны.
Разработанный алгоритм и круговая номограмма позволяют определять необходимые значения при движении от точки а номограммы как против, так и по часовой стрелке.
Пример. Согласно номограмме получаем искомые оптимальные значе-
ния:
для точки А, при одиночном обслуживании коров со средним временем доения tд = 6 мин: общее время переходов за цикл t1 1 = 60 с, общее операционное время t 01 = 60 с, оптимальное количество обслуживаемых оператором станков n = 7, время переходов для обслуживания одного станка в общем операционном времени t п1′ = 8,6 с, время ручных операций на обслуживание одной коровы t р1 = 51,4 с; Т ц = 7 мин;
для точки Б, при попарном обслуживании с t д = 6 мин: t о21 = 52 с, n = 8, t п21′ = 5,2 с; t р21 = 46,2 с; Тц = 6 мин 52 с;
для точки В, при автоматическом впуске и выпуске коров с одиночным обслуживанием: t д = 6 мин: t 02 = 45 с, n = 9, t п2 = 5,6 с, t р2 = 39,4 с; Т ц = 6 мин 45 с;
для точки Г, при автоматическом впуске и выпуске коров с попарным обслуживанием: t д = 6 мин: t 022 = 36 с n = 11, t п22′ = 3 с, t р22 = 39,5 с; Тц = 6 мин 36 с.
