
вакуум-провода сваркой приводит к выгоранию цинка, интенсивному окислению металла в местах сварки и к уменьшению его сечения. Во избежание этих явлений категорически запрещается прожигать отверстия в вакуум-проводе под молочно-вакуумные краны электро- или газосваркой. Вероятность засорения повышается, если узлы, арматура и отдельные детали трубопровода перед началом монтажа не были предварительно осмотрены, не удалены пробки, внутренняя поверхность прямых труб перед установкой была не просмотрена на свет и не очищена в случае необходимости. Для предотвращения засорения труб применение пакли или тряпок не допускается (бывают случаи, что их по забывчивости оставляют в вакуум-проводе). В качестве уплотнителя для резьбовых соединений применяют льняную прядь, пропитанную суриком или белилами, замешанными на натуральной олифе или масляной краске. Однако нередко уплотнитель резьбовых соединений хотя и накладывается ровным слоем на очищенную резьбу, но выступает с внутренней стороны, что создает условия для накапливания примесей на этих участках. Кривизна труб на 1 м длины не должна превышать 1,5 мм. Такая высокая требовательность к этому параметру направлена на то, чтобы после промывки вакуум-провода каустической содой или кислотными растворами в местах прогибов не скапливалась промывочная жидкость и не ускорялись локальные процессы, приводящие к засоренности вакуум-провода. Поэтому устранение зазоров между торцами труб, нахлестов и несовпадения труб не должно допускаться путем искривления осей трубопроводов.
Доильные аппараты и ведра моют и нередко оставляют на хранение в коровниках или вакуумных помещениях, насыщенных парами масла, выхлопными газами и т. д. Прием хозяйствами от монтажных организаций доильных установок без качественно смонтированных устройств для промывки доильных аппаратов приводит к тому, что они используют их (в лучшем случае) как приспособление для навешивания аппаратуры и не промывают как следует доильные аппараты. Быстрому загрязнению вакуум-проводов способствуют отсутствие или неправильная установка клапанов спуска конденсата и отсутствие
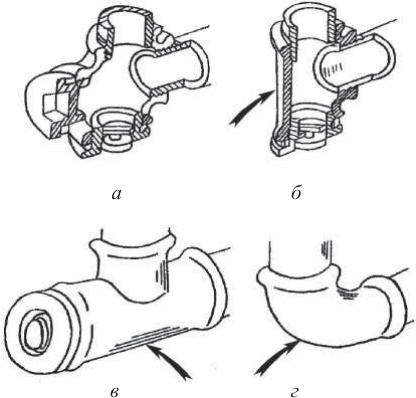
пробок на поворотах вакуум-провода, затрудняющих его чистку (рис. 6.37, 6.38), в связи с чем она во многих случаях проводится очень редко. В результате совместного воздействия этих факторов внутренняя поверхность вакуум-провода покрывается отложениями различной формы и размеров, изменяющими шероховатость и проходное сечение, и в ряде случаев вызывает сплошные зарастания, делающие невозможным процесс машинного доения.
а б<br> в г<br><!-- End of picture text -->
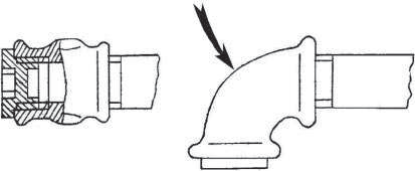
Рис. 6.38. Применение угольников на концах рабочих ветвей вакуум-провода усложняет проведение операций технического обслуживания
Такие пробки при промывке не разрушаются, и для их устранения приходится заменять отдельные участки вакуум-провода. Эти недостатки исключаются, если вакуум-провод проложен при монтаже из отдельных разъемных, а не сварных секций. В результате загрязнения вакуум-провода снижается величина и усиливаются колебания вакуума. Не зная причины нестабильной работы установки, обслуживающий персонал нередко идет на нарушение требований ее эксплуатации: увеличение груза вакуум-регулятора, повышение вакуума в системе, что ухудшает работу установки, приводит к большим колебаниям вакуума и заболеванию животных.
На режиме работы доильной установки сказывается несоблюдение уклонов вакуум- и молокопроводов в сторону вакуумного и молочного помещений. При транспортировании молока в молокопроводе могут образовываться молочные пробки. Проверить уклон вакуум- или молокопровода можно и таким простым методом: на молокопровод или вакуум-провод сверху нанести несколько капель воды. При правильном уклоне молокопровода или вакуум-провода стекшие капли должны потечь в сторону уклона к молокосборнику.
6.2. Монтаж оборудования для уборки навоза
6.2.1. Оборудование скреперное ОНС-1
Навозные лотки, площадки под приводную станцию, поворотные и натяжные ролики при расположении поперечного канала в торце коровника бетонируют согласно рис. 6.39. Отклонение от прямолинейности стенок лотков от центра по всей длине не должно превышать 10 мм. Отклонение дна лотков от горизонтальной плоскости на каждый метр не должно превышать 15 мм, а отклонение от прямолинейности стенок канавки – 5 мм по всей длине. Дно и вертикальные стенки навозных каналов бетонируют бетоном марки не ниже 200. Толщина бетона в местах крепления роликов и привода должна быть не менее 250 мм. Дно канала после бетонирования железнят. На бетонированных
