
Приспособление (рис. 8.2) представляет собой уголок, одна полка которого крепится к столу, а во второй профрезерованы пазы с радиусами, равными радиусам штуцеров, на которые надеты шланги и трубки. Для снятия шланга со штуцера последний устанавливают в соответствующий паз приспособления, берутся руками за деталь (коллектор, пульсатор, крышку доильного ведра) и движением на себя легко снимают шланг со штуцера.
При использовании приспособления, приведенного на рис. 8.3, для снятия шланга вилку приспособления вставляют между торцом снимаемого шланга и корпусом, в котором закреплен штуцер, после чего сжимают ручки приспособления и сталкивают шланг со штуцера. Для штуцеров различных диаметров имеются соответствующие размеры приспособления.
Для разборки доильных стаканов аппарата «Майга» используют приспособление, изображенное на рис. 8.4. Порядок работы с приспособлением следующий: доильный стакан 7 устанавливают на опорную плиту приспособления смотровым конусом вверх и центрируют его по направляющим кронштейна 3 под монтажным штоком 9 , после чего, придерживая рукой корпус доильного стакана, нажимают ногой на педаль 10 . При этом монтажный шток, поднимаясь вверх, растягивает сосковую резину 6 и выталкивает смотровой конус 5 . Затем освобождают педаль и опускают шток вниз, снимают корпус доильного стакана с опорной плиты и извлекают из него сосковую резину.
Стаканы доильного аппарата «Импульс» (рис. 8.5) разбирают с помощью приспособления следующим образом. Устанавливают доильный стакан 5 на плиту приспособления смотровым конусом вверх и центрируют конус с подвижной головкой 3 . Нажимают на педаль 1 , при этом шток 2 , опускаясь вниз, нажимает подвижной головкой 3 на смотровой конус 4 , сворачивают его набок и проталкивают внутрь стакана. После этого освобождают педаль, снимают стакан и извлекают из него сосковую резину и смотровой корпус.
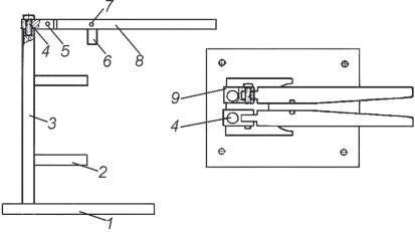
Стаканы доильного аппарата АДУ-1 разбирают с помощью приспособления, представленного на рис. 8.6. При разборке доильных стаканов рычаги 8 путем поворота вокруг осей 4 раз-
386
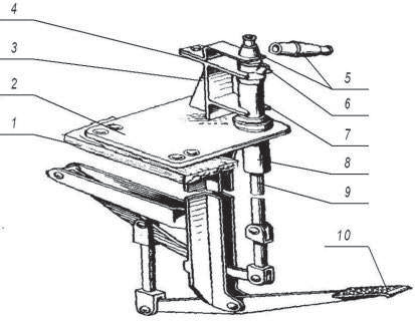
водят в стороны, а собранный стакан прижимают к упорам 2 приспособления. В процессе сжатия рычагов полукруглые пластины 6 охватывают тонкий конец сосковой резины, буртик, который после нажатия рычагов вниз проталкивают внутрь корпуса стакана, из которого сосковую резину затем легко извлечь. Разборка доильного стакана путем «натягивания» сосковой резины не допускается.
Продефектовывают детали доильных аппаратов. Дефектовку деталей производят визуально, выбраковывают детали с трещинами, поломанные, порванную резину и резину, имеющую внутри шероховатость.
Моют детали доильных аппаратов. После мойки на поверхностях деталей доильных аппаратов не допускаются видимые загрязнения. Мой-
Рис. 8.5. Приспособление для разборки доильных стаканов аппарата «Импульс»: 1 – педаль; 2 – шток; 3 – подвижная головка; 4 – смотровой конус; 5 – доильный стакан
ку сосковой резины производят в специальных моечных или стиральных машинах. Для промывки внутренних поверхностей молочных шлангов горячим раствором используют установку (рис. 8.7), состоящую из ванны 3 , центробежного насоса 7 , всасывающего 12 и нагнетательных 6, 13 трубопроводов. Центробежный насос из ванны забирает моющий раствор и подает его в нагнетательные трубопроводы, которые заканчиваются коллекторами 1, 15, со штуцерами 2, 14 , расположенными над ванной. На штуцеры коллекторов надевают промываемые шланги. Процесс промывки шлангов длится 5–6 мин, после чего их снимают со штуцеров, ополаскивают в чистой воде и просушивают. После промывки 200 молочных шлангов раствор заменяют.
Проверяют геометрические размеры, упругость (жесткость) сосковой резины и комплектуют ее по группам. Контролируемыми показателями сосковой резины являются:
– геометрические размеры согласно рис. 8.8 и карте измерений (прил. 10) следующих величин: длина рабочей части чулка «А», диаметр рабочей части чулка «Д1», диаметр присоскового отверстия «Д2», внутренний диаметр хвостовой части сосковой резины «Д3», толщина стенки чулка в рабочей части «В», изменение профиля сосковой резины, например, западание присоскового отверстия по отношению к наружному контуру головки «Р»;
