

а б
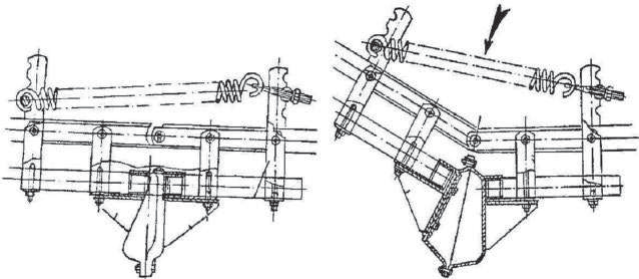
Рис. 9.14. Положение подъемной петли молокопровода: а – нормальное положение в процессе доения; б – неподвижное положение в процессе доения
На работу счетчиков существенное влияние оказывает непрямолинейность молокопровода. При ее наличии молоко постепенно скапливается, количество вакуума перед заполненным участком увеличивается, что вызывает его резкое продвижение к счетчикам дозаторов молока (дозаторы переполняются и не справляются с переправкой его в молокосборник). При эксплуатации таких молокопроводов наблюдается сбивание молока на подъеме, где пульсирующее движение создает условия для сбивания молочного жира. Основная причина такого явления – крутые подъемы молокопровода или большое провисание пластмассовых труб. Крутые подъемы молокопровода вызваны, как правило, несвоевременной регулировкой устройства их подъема. Несвоевременно регулируется натяжение пружин, соединенных с регулировочными винтами, на подвижной части молокопровода в местах кормовых проходов. Несвоевременно производится замена вышедших из строя мембран пневмокамер, которые срабатывают под воздействием вакуума при включении вакуумных насосов (рис. 9.14). Основная причина выхода их из строя – трещины в местах сгиба. В результате неустранения этих отказов ветви молокопровода в кормовых проходах оказываются постоянно поднятыми, молоко же преодолевает высокие подъемы при движении к молокосборнику.

а

б
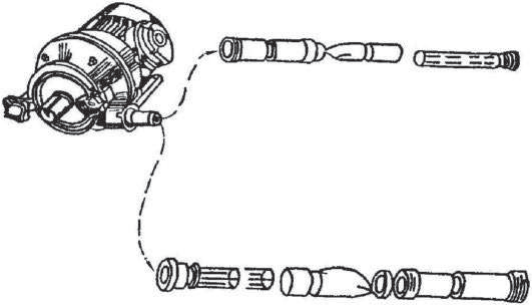
Рис. 9.15. Расположение фильтрующего элемента по отношению к молочному насосу: а – правильное; б – неправильное
Неработоспособность главных вакуумных регуляторов (навешенные грузы, засоренные каналы) вынуждает доярок допускать длительное неподсоединение доильных стаканов к соскам вымени коровы включенного доильного аппарата, чтобы выкачать молоко из молокопровода и улучшить вакуумный режим в системе. Это приводит к переполнению молокосборника, спаданию других доильных аппаратов.
В процессе дойки нередко происходят разрывы фильтровального элемента (каркас с фильтровальным элементом вставляют в цилиндрический корпус не с той стороны), молоко при этом проходит изнутри фильтра наружу и быстро разрывает его. Необходимо, чтобы молоко проходило снаружи фильтра и попадало вовнутрь его (рис. 9.15).
9.5.3. Основные отказы и неисправности доильных аппаратов
Снижение безотказности доильных аппаратов обусловливается следующими основными причинами: износом или поломками его деталей, узлов, несвоевременной регулировкой частоты пульсаций пульсатора и натяжения сосковой резины, засоре-
нием прорезей или отверстий в крышках коллектора. На работу доильного аппарата наиболее значительное влияние оказывает износ деталей пульсатора, в результате чего увеличивается ход клапана (1,5–2,0 вместо нормальных 0,6–0,8 мм), изменяется соотношение тактов и величина вакуума в межстенном пространстве, увеличиваются поступление атмосферного воздуха и потери вакуума в трубопроводе.
Часть элементов выходит из строя внезапно по эксплуатационным причинам. Из-за падения доильных аппаратов при дойке, переноске происходит облом элементов деталей – штуцеров пульсаторов и коллекторов, пластмассовых головок стаканов (трещины). Молочные трубки часто выходят из строя, так как их концы, присоединенные к коллектору, перегибаются на косо срезанных молочных патрубках корпуса коллектора, особенно при плохом качестве резины. Применение не по назначению коротких молочных трубок, изготовляемых в хозяйствах из сосковой резины ДД.00.041А и поэтому обладающих большой жесткостью утолщенных концов, приводит к облому смотровых конусов из-за возникновения значительных изгибающих моментов.
Несвоевременная регулировка частоты пульсаций пульсатора приводит к тому, что при увеличении частоты пульсаций до 85 в минуту трехтактный доильный аппарат «Волга» переходит в режим двухтактного доения, а при дальнейшем увеличении частоты пульсации двух- и трехтактные аппараты начинают работать в режиме, близком к непрерывному отсосу. Это приводит к раздражению молочной железы и заболеванию коровы маститом. Оптимальная частота при эксплуатации трехтактных доильных аппаратов находится в пределах 60–80 пульсаций в минуту, однако на практике частота пульсаций значительно отличается от рекомендуемой. При повышенной частоте пульсаций сосок от вакуума не отдыхает и подвергается излишним нагрузкам. Частота пульсаций должна быть на регулируемых пульсаторах 80 ± 5 колебаний в минуту, нерегулируемых – 60 ± 5. Если пульсаторы не дают требуемого количества пульсаций в минуту, то причину следует искать в нарушении вакуумного режима.
