

а б
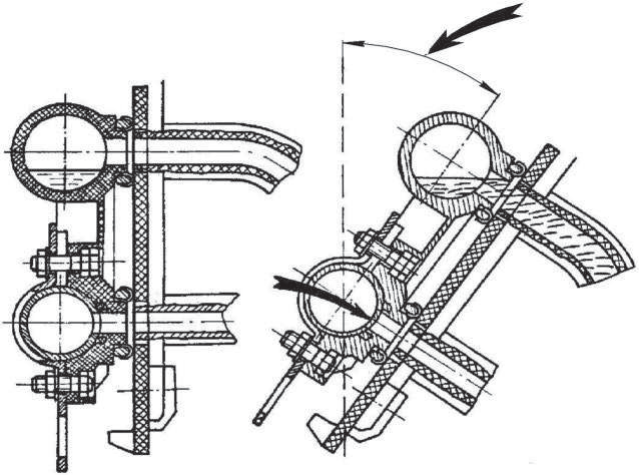
Рис. 6.36. Монтаж молочно-вакуумного крана доильной установки с молокопроводом: а – правильное расположение крана; б – расположение крана под углом приводит к затруднению эвакуации молока из коллектора доильного аппарата в молокопровод
Одной из основных причин, влияющих на уменьшение сечения трубопровода и, как следствие, на режим работы и возникновение параметрических отказов доильных установок, является засоренность вакуум-проводов. Она определяется качеством монтажа и внешним воздействием среды (наличие агрессивных газов, водяных паров, мельчайших частиц кормов, подстилки и навоза, а также микроорганизмов). Так, во время монтажа часто допускаются заусенцы в просверленных отверстиях как снаружи, так и внутри вакуум-провода, а их наличие приводит к образованию очагов оседания осадков, твердых частиц из промывочной жидкости, что ускоряет засорение. Применение сварки при сборке вакуум-провода не только усложняет обслуживание, но и способствует ускорению зарастания его поперечного сечения. Соединение труб
вакуум-провода сваркой приводит к выгоранию цинка, интенсивному окислению металла в местах сварки и к уменьшению его сечения. Во избежание этих явлений категорически запрещается прожигать отверстия в вакуум-проводе под молочно-вакуумные краны электро- или газосваркой. Вероятность засорения повышается, если узлы, арматура и отдельные детали трубопровода перед началом монтажа не были предварительно осмотрены, не удалены пробки, внутренняя поверхность прямых труб перед установкой была не просмотрена на свет и не очищена в случае необходимости. Для предотвращения засорения труб применение пакли или тряпок не допускается (бывают случаи, что их по забывчивости оставляют в вакуум-проводе). В качестве уплотнителя для резьбовых соединений применяют льняную прядь, пропитанную суриком или белилами, замешанными на натуральной олифе или масляной краске. Однако нередко уплотнитель резьбовых соединений хотя и накладывается ровным слоем на очищенную резьбу, но выступает с внутренней стороны, что создает условия для накапливания примесей на этих участках. Кривизна труб на 1 м длины не должна превышать 1,5 мм. Такая высокая требовательность к этому параметру направлена на то, чтобы после промывки вакуум-провода каустической содой или кислотными растворами в местах прогибов не скапливалась промывочная жидкость и не ускорялись локальные процессы, приводящие к засоренности вакуум-провода. Поэтому устранение зазоров между торцами труб, нахлестов и несовпадения труб не должно допускаться путем искривления осей трубопроводов.
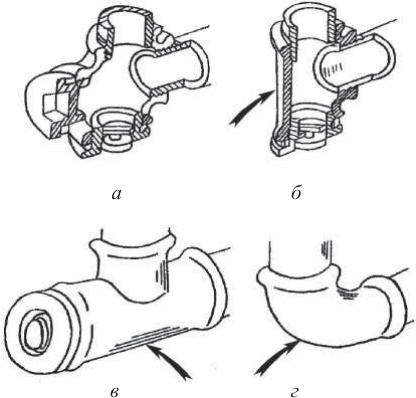
Доильные аппараты и ведра моют и нередко оставляют на хранение в коровниках или вакуумных помещениях, насыщенных парами масла, выхлопными газами и т. д. Прием хозяйствами от монтажных организаций доильных установок без качественно смонтированных устройств для промывки доильных аппаратов приводит к тому, что они используют их (в лучшем случае) как приспособление для навешивания аппаратуры и не промывают как следует доильные аппараты. Быстрому загрязнению вакуум-проводов способствуют отсутствие или неправильная установка клапанов спуска конденсата и отсутствие
пробок на поворотах вакуум-провода, затрудняющих его чистку (рис. 6.37, 6.38), в связи с чем она во многих случаях проводится очень редко. В результате совместного воздействия этих факторов внутренняя поверхность вакуум-провода покрывается отложениями различной формы и размеров, изменяющими шероховатость и проходное сечение, и в ряде случаев вызывает сплошные зарастания, делающие невозможным процесс машинного доения.
а б<br> в г<br><!-- End of picture text -->
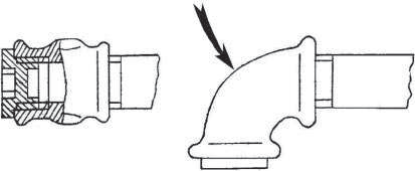
Рис. 6.38. Применение угольников на концах рабочих ветвей вакуум-провода усложняет проведение операций технического обслуживания
