
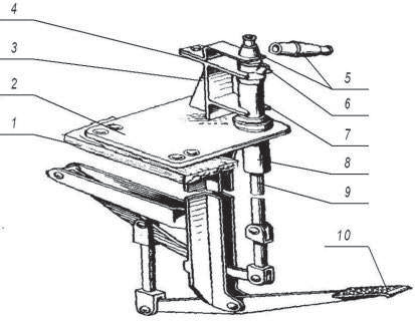
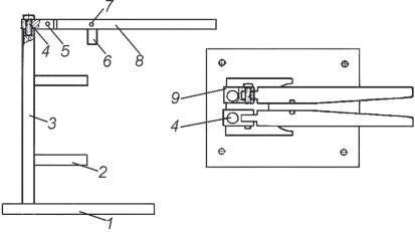
водят в стороны, а собранный стакан прижимают к упорам 2 приспособления. В процессе сжатия рычагов полукруглые пластины 6 охватывают тонкий конец сосковой резины, буртик, который после нажатия рычагов вниз проталкивают внутрь корпуса стакана, из которого сосковую резину затем легко извлечь. Разборка доильного стакана путем «натягивания» сосковой резины не допускается.
Продефектовывают детали доильных аппаратов. Дефектовку деталей производят визуально, выбраковывают детали с трещинами, поломанные, порванную резину и резину, имеющую внутри шероховатость.
Моют детали доильных аппаратов. После мойки на поверхностях деталей доильных аппаратов не допускаются видимые загрязнения. Мой-
Рис. 8.5. Приспособление для разборки доильных стаканов аппарата «Импульс»: 1 – педаль; 2 – шток; 3 – подвижная головка; 4 – смотровой конус; 5 – доильный стакан
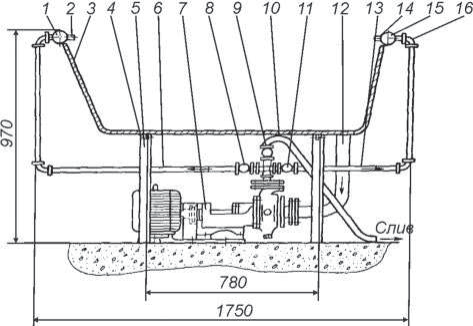
ку сосковой резины производят в специальных моечных или стиральных машинах. Для промывки внутренних поверхностей молочных шлангов горячим раствором используют установку (рис. 8.7), состоящую из ванны 3 , центробежного насоса 7 , всасывающего 12 и нагнетательных 6, 13 трубопроводов. Центробежный насос из ванны забирает моющий раствор и подает его в нагнетательные трубопроводы, которые заканчиваются коллекторами 1, 15, со штуцерами 2, 14 , расположенными над ванной. На штуцеры коллекторов надевают промываемые шланги. Процесс промывки шлангов длится 5–6 мин, после чего их снимают со штуцеров, ополаскивают в чистой воде и просушивают. После промывки 200 молочных шлангов раствор заменяют.
Проверяют геометрические размеры, упругость (жесткость) сосковой резины и комплектуют ее по группам. Контролируемыми показателями сосковой резины являются:
– геометрические размеры согласно рис. 8.8 и карте измерений (прил. 10) следующих величин: длина рабочей части чулка «А», диаметр рабочей части чулка «Д1», диаметр присоскового отверстия «Д2», внутренний диаметр хвостовой части сосковой резины «Д3», толщина стенки чулка в рабочей части «В», изменение профиля сосковой резины, например, западание присоскового отверстия по отношению к наружному контуру головки «Р»;
– величина вакуума смыкания противоположных стенок чулка сосковой резины в собранном доильном стакане;
– величина удлинения при растяжении сосковой резины под действием силы 58,8 Н за время 6,0 ± 0,2 сек;
– состояние поверхностей деталей, непосредственно контактирующих с сосковой резиной (доильного стакана, патрубка коллектора и т. д.).
Геометрические размеры определяют согласно рис. 8.8 и форме 1 (прил. 10) с использованием контрольно-измерительного инструмента. Резину обрезают по длине на приспособлениях с ручным или механическим приводом.
Величину вакуума смыкания противоположных стенок чулка сосковой резины определяют на стенде (рис. 8.9), который предназначен для проверки и настройки доильных аппаратов по таким параметрам, как: герметичность соединений в доильном аппарате, значение эффективного вакуума на выходе пульсатора, частота пульсаций и длительность такта сосания, целостность сосковой резины, значение вакуума смыкания сосковой резины, значение подсоса воздуха через клапан коллектора.
