
этом несколько снижается переваримость в связи с образованием труднопереваримых углеводно-белковых комплексов.
В животноводстве зерно озимой ржи не рекомендуется использовать в размолотом виде в кормлении даже жвачных животных. Оно должно скармливаться в заквашенном, дрожжеванном, осоложенном и печеном виде для жвачных животных в количестве не более 30% от дачи концентратов, свиньям – не более 20%, птице – не более 5% [8; 139; 187; 109].
По сообщению Т. Ленковой, А. Лющина (2002), рожь лучше подвергать ферментативной обработке, чем пропускать через экструдер. Ферментные препараты расщепляют алкалоиды, и такой путь менее затрачен, чем использование экструзионной обработки. Недостаток экструзионной переработки заключается в высоких затратах электроэнергии, что является сдерживающим фактором для широкого ее использования [102].
В то же время, по мнению ряда исследователей экструзионная переработка зерна ржи приводит к значительному повышению атакуемости углеводных и белковых субстратов зерна ржи гидролитическими ферментами пищеварительного тракта, что обуславливает существенное возрастание его пищевой ценности [153; 154; 156; 157;158; 159; 162: 87; 131; 138; 185; 149; 174]. Оценка эффективности использования экструдатов зерна озимой ржи в качестве корма является логическим продолжением работ в этом направлении.
2. РЕЗУЛЬТАТЫ ИССЛЕДОВАНИЙ
2.1 Питательные достоинства зерна озимой ржи экструзионной переработки
Для подготовки экструдатов ржи использовалась опытная установка, охарактеризованная в статье В.М. Пестова с соавторами (2006) и представленная на рисунке 1. Она состоит из экструзионного блока, блока подготовки зерна, системы подачи воды, системы контроля и управления. Секции корпуса прессующего шнека выполнены по внутреннему диаметру с продольными нарезками. Блок подготовки зерна состоит из загрузчика и увлажнителя.
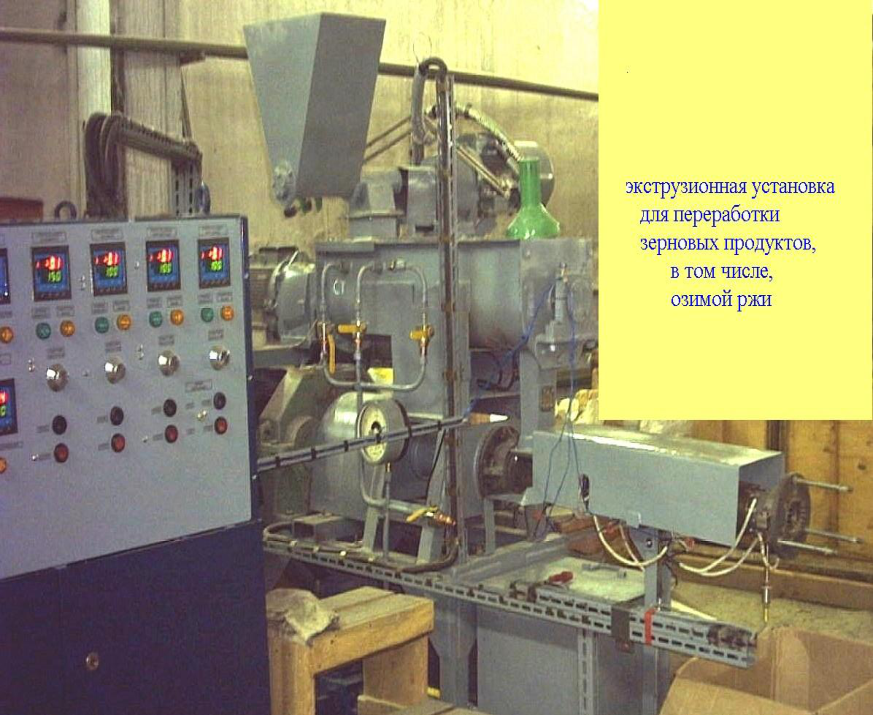
Увлажнитель предназначен для повышения содержания воды в исходном продукте до необходимого уровня перед подачей его в экструзионный блок, одновременно он транспортирует зерно или зерновую крошку от загрузочного шнека к прессующему. Система контроля и управления обеспечивает контроль и управление параметрами рабочего процесса экструдирования. Конструктивно она состоит из шкафа управления, датчиков, исполнительных устройств, комплекта кабелей. На лицевой панели управления расположены: приборы регулирования температурного режима по трем зонам экструдера, приборы контроля давления экструзии, частоты вращения загрузчика, увлажнителя и основного шнека; датчики частоты вращения загрузчика, увлажнителя и основного шнека; кнопки включения-выключения, сигнальные лампы отклонения от нормальных режимов работы. Установка может комплектоваться системой компьютерного контроля, предназначенной для фиксации параметров процесса, информации о нештатных режимах, создания базы данных, визуализации параметров в виде графиков, работы с несколькими экструзионными установками.
Основные технические характеристики установки: производительность – до 200 кг/час; температурное воздействие – до 200⁰ С; диаметр прессующего шнека – 63 мм; диапазон изменения частоты вращения прессующего шнека – 25– 200 мин-1 ; частоты вращения приводов увлажнителя и загрузчика – регулируемые; подача водяного насоса – 0- 40 л/час; суммарная номинальная мощность электронагревателей по трем зонам – 3 КВт.
При экструдировании продукта большое значение имеет давление, развиваемое прессующим шнеком перед экструзионной головкой. Это давление экструзии определяет рабочую
